
Calcul de capabilité : Cp, Cpk, Pp, Ppk
Collez vos mesures dans l’ordre de production, entrez les tolérances : vous obtenez les indices de capabilité court terme et long terme, et la proportion de pièces hors tolérance à attendre.
Calculer la capabilité
Les formules
| Indice | Formule | Ce qu’il mesure |
|---|---|---|
| Cp | (Ts − Ti) / 6σintra | Dispersion court terme, sans le centrage |
| Cpk | min(Ts − x̄ ; x̄ − Ti) / 3σintra | Dispersion court terme et centrage |
| Pp | (Ts − Ti) / 6σglobal | Dispersion totale, dérives comprises |
| Ppk | min(Ts − x̄ ; x̄ − Ti) / 3σglobal | Performance réellement livrée |
Écart type intra et écart type global
L’écart type intra mesure la variation entre pièces produites coup sur coup : c’est le bruit propre de la machine. Il s’estime par l’étendue moyenne des sous-groupes divisée par la constante d2 (2,326 pour des sous-groupes de 5), ou, en valeurs individuelles, par l’étendue glissante moyenne divisée par 1,128. L’écart type global est l’écart type classique de toutes les mesures : il ajoute les dérives d’usure d’outil, de température ou de réglage. C’est pourquoi l’ordre des mesures compte : mélangées, elles ne permettent plus d’estimer le court terme.
Interpréter le résultat
| Cpk | Hors tolérance (procédé centré, loi normale) | Verdict courant |
|---|---|---|
| 0,67 | 4,6 % | Non capable |
| 1,00 | 0,27 % (2 700 ppm) | Non capable, à la limite |
| 1,33 | 63 ppm | Capable, exigence courante |
| 1,67 | 0,6 ppm | Capable, exigence des caractéristiques critiques (Ppk exigé au PPAP) |
| 2,00 | 0,002 ppm | Très capable (six sigma court terme, sans décalage) |
Ces taux supposent une distribution normale et un procédé stable. Une caractéristique bornée par nature (planéité, faux-rond, rugosité) suit rarement une loi normale : l’estimation des pièces hors tolérance est alors à prendre comme un ordre de grandeur.
Une cote que votre procédé ne tient pas ? Trouvez un atelier de mécanique de précision ou de rectification près de chez vous.
Voir les ateliers de mécanique de précisionQuestions fréquentes
Comment calculer le Cpk ?
Cpk = min(Ts − moyenne ; moyenne − Ti) / (3 × σ), avec Ts et Ti les tolérances supérieure et inférieure et σ l’écart type intra (court terme) du procédé. Le Cp, lui, vaut (Ts − Ti) / (6 × σ) : il compare la tolérance à la dispersion sans tenir compte du centrage.
Quelle différence entre Cp et Cpk ?
Le Cp mesure la dispersion seule : un procédé dont la dispersion occupe la moitié de la tolérance a un Cp de 2, même s’il est complètement décentré. Le Cpk tient compte du centrage : il prend le côté le plus proche de la limite. Cpk = Cp quand le procédé est parfaitement centré ; Cpk est toujours inférieur ou égal à Cp.
Quelle différence entre Cpk et Ppk ?
Les deux ont la même formule mais pas le même écart type. Le Cpk utilise l’écart type intra, calculé à l’intérieur des sous-groupes de pièces consécutives : c’est la capabilité potentielle du procédé. Le Ppk utilise l’écart type global de toutes les mesures, qui inclut les dérives entre sous-groupes : c’est la performance réellement livrée. Un Ppk très inférieur au Cpk signale un procédé instable.
Quel Cpk faut-il viser ?
Un Cpk de 1,33 est l’exigence la plus courante, notamment dans l’automobile : il reste alors 4 écarts types entre la moyenne et la limite la plus proche. Pour un nouveau procédé, le PPAP de l’automobile demande un Ppk de 1,67 ; on vise aussi 1,67 pour les caractéristiques critiques. Sous 1, le procédé produit des pièces hors tolérance en proportion notable : plus de 0,13 % du côté le plus proche.
Combien de mesures faut-il ?
Au moins 50 valeurs pour une étude préliminaire, idéalement 25 sous-groupes de 4 ou 5 pièces consécutives, soit 100 à 125 mesures. Avec 20 valeurs, l’intervalle de confiance à 95 % sur un Cpk voisin de 1,33 est d’environ ± 0,45 : le résultat donne une tendance, pas une preuve.
Valeurs établies d’après les normes citées. Elles ne remplacent pas la norme en vigueur ni le plan du client. ·
Autres outils et fiches techniques
-
 Tolérances générales ISO 2768 La tolérance d’une cote non tolérancée selon la classe f, m, c ou v, et les tolérances géométriques H, K, L. Calculer
-
 Perçage avant taraudage et filetages Le diamètre de perçage pour M3 à M64, pas fin, gaz G et UNC, avec le profil du filet et les trous de passage. Calculer
-
 Poids des métaux Le poids d’une barre, d’un tube, d’une tôle ou d’une cornière en acier, inox, aluminium, laiton ou cuivre. Calculer
-
 Couple de serrage des vis Le couple en N·m et la précontrainte des vis M3 à M36, classes 8.8, 10.9, 12.9 et inox, selon la lubrification. Calculer
-
 Ajustements ISO 286 (H7, g6, p6…) Les écarts d’un alésage et d’un arbre, le jeu ou le serrage d’un ajustement H7/g6, H7/k6, H7/p6… jusqu’à 500 mm. Calculer
-
 Vitesse de coupe et avance La fréquence de rotation et la vitesse d’avance en tournage, fraisage et perçage, avec les vitesses de coupe par matière. Calculer
-
 Conversion de dureté HRC, HV, HB Passer d’une dureté Rockwell à Vickers ou Brinell, avec la résistance estimée et les duretés usuelles des aciers. Calculer
-
 Rugosité Ra, Rz et classes N Convertir Ra, Rz, classes N et micro-pouces, et voir quels procédés d’usinage obtiennent une rugosité donnée. Calculer
-
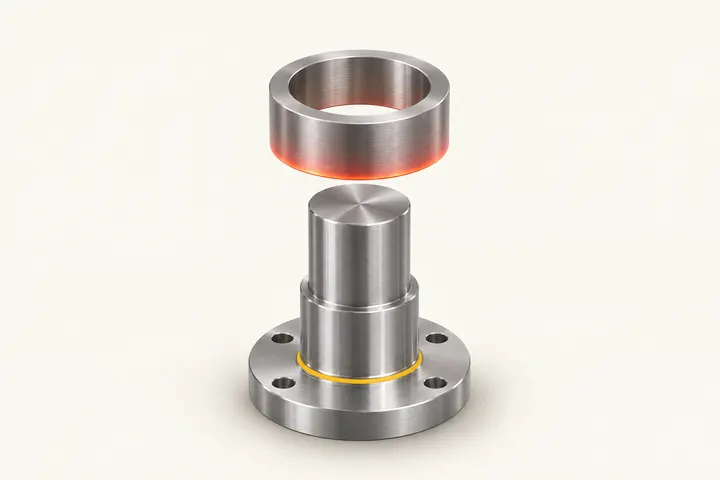 Dilatation thermique et frettage L’allongement d’une pièce avec la température, la température de frettage d’un alésage et les coefficients de dilatation. Calculer
-
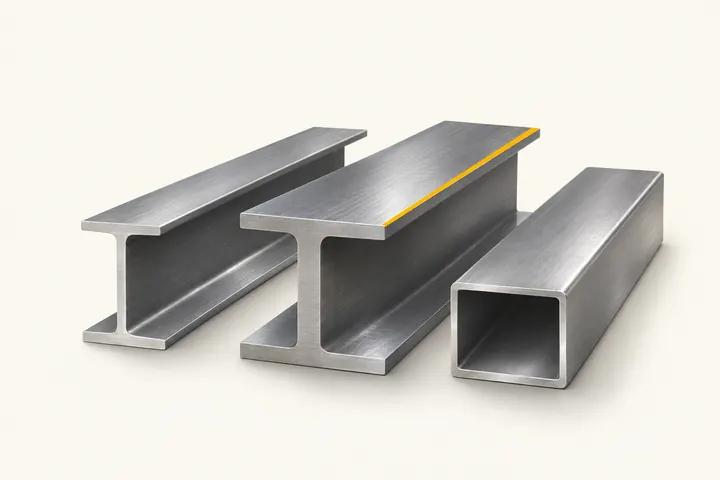 Moment quadratique et profilés Le moment quadratique et le module de flexion d’un rectangle, d’un tube ou d’un profilé IPE, HEA, HEB, avec leurs dimensions. Calculer
-
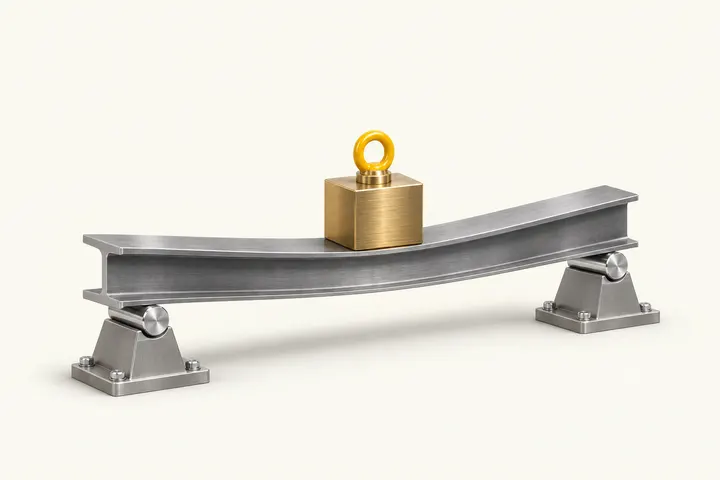 Flèche et contrainte d’une poutre La flèche, le moment et la contrainte d’une poutre sur deux appuis ou en console, avec un profilé du commerce. Calculer
-
 Chaîne de cotes La cote condition mini et maxi au pire des cas et en quadratique, et la répartition d’une tolérance sur plusieurs cotes. Calculer
-
 Prix d’une découpe laser Une fourchette de prix indicative pour une pièce découpée au laser en acier, inox ou aluminium, avant de demander un devis. Calculer
-
 Circlips et clavettes Les dimensions des circlips DIN 471 et 472 avec leurs gorges, et des clavettes parallèles DIN 6885 selon le diamètre. Calculer
-
 Force d’un vérin La force de poussée et de traction d’un vérin hydraulique ou pneumatique, et sa vitesse de tige. Calculer
-
 Raideur d’un ressort Raideur, force et contrainte d’un ressort de compression selon le fil, l’enroulement et les spires. Calculer
-
 Calcul d’engrenage droit Diamètres, entraxe, rapport et vitesse de sortie d’un engrenage droit selon le module et les dents. Calculer
-
 Calcul du TRS Le taux de rendement synthétique d’une machine : disponibilité, performance, qualité, TRG, TE et pièces perdues. Calculer
-
 Takt time Le rythme imposé par la demande, le temps de cycle à ne pas dépasser avec le TRS, le nombre de postes et le goulot. Calculer
-
 Lot économique (Wilson) La quantité économique de commande ou de lancement de série, sa périodicité et le surcoût de votre lot actuel. Calculer
-
 Identifier un filetage Retrouver un filetage métrique, UNC, UNF, gaz G ou R, NPT à partir du diamètre mesuré et du pas. Calculer
-
 Module d’Young et limite élastique Module d’Young, limite élastique, Rm et allongement des aciers, inox, aluminiums, titanes et fontes, avec un calcul de traction. Calculer
-
 Seuil de rentabilité et point mort Le chiffre d’affaires qui couvre les charges, la date du point mort, et les heures machine à vendre pour un atelier. Calculer
-
 Taux de marque, marge et coefficient La marge, le taux de marge, le taux de marque et le coefficient, ou le prix de vente à partir d’un taux visé. Calculer
-
 Zones ATEX Les zones 0, 1, 2, 20, 21, 22, le matériel autorisé, les groupes de gaz, les classes de température et le marquage Ex. Lire la fiche
-
 Inox 304 ou 316 Composition, corrosion, contact alimentaire, bord de mer, soudage et prix : quel inox choisir. Lire la fiche
-
 Indice de protection IP Le tableau des codes IP de l’EN 60529, avec un décodeur et les indices usuels de IP20 à IP69. Lire la fiche
-
 Équivalences des nuances d’acier S235, C45, 42CrMo4, aciers à outils, inox : les désignations EN, AFNOR, AISI et DIN, avec recherche. Lire la fiche
-
 Prix de l’acier au kg Le prix d’une barre, d’un tube ou d’une tôle d’après le prix au kg de votre fournisseur, et ce qui le compose. Lire la fiche
-
 Cotation fonctionnelle Condition fonctionnelle, chaîne de cotes minimale, pire des cas et statistique, avec un exemple chiffré. Lire la fiche